Améliorer une ligne de production ne commence pas par un investissement matériel. Cela commence par une question plus précise : de quelles données dispose-t-on, à quelle granularité, et à quelle vitesse peut-on les exploiter ? La stratégie data-driven en production repose sur cette capacité à transformer des signaux bruts (télémétrie machine, temps de cycle, taux de rebut) en décisions opérationnelles actionnables – et non en tableaux de bord que personne ne consulte.
Données d’atelier et données d’entreprise : le problème de convergence
La plupart des projets d’optimisation butent sur le même obstacle : les données existent, mais elles sont compartimentées. La télémétrie machine remonte dans un SCADA, les données qualité vivent dans un MES, la planification tourne dans l’ERP, et les stocks dans un WMS. Ces silos produisent des analyses localement cohérentes mais opérationnellement inutilisables.
Le passage de l’insight à l’action sur la ligne dépend précisément de la connexion entre ces couches. Une anomalie détectée sur un paramètre de process n’a de valeur que si l’on peut vérifier simultanément l’état du planning, le stock de matière et la disponibilité maintenance. Une analyse isolée identifie un problème ; une analyse croisée permet de décider.
Cette convergence n’est pas qu’une question d’architecture IT. Elle suppose une gouvernance des données qui définit qui peut accéder à quoi, à quel moment, et dans quel format. Sans cette couche de gouvernance, les projets pilotes ne passent pas à l’échelle.
Qualité et performance : ce que la data change concrètement sur la ligne
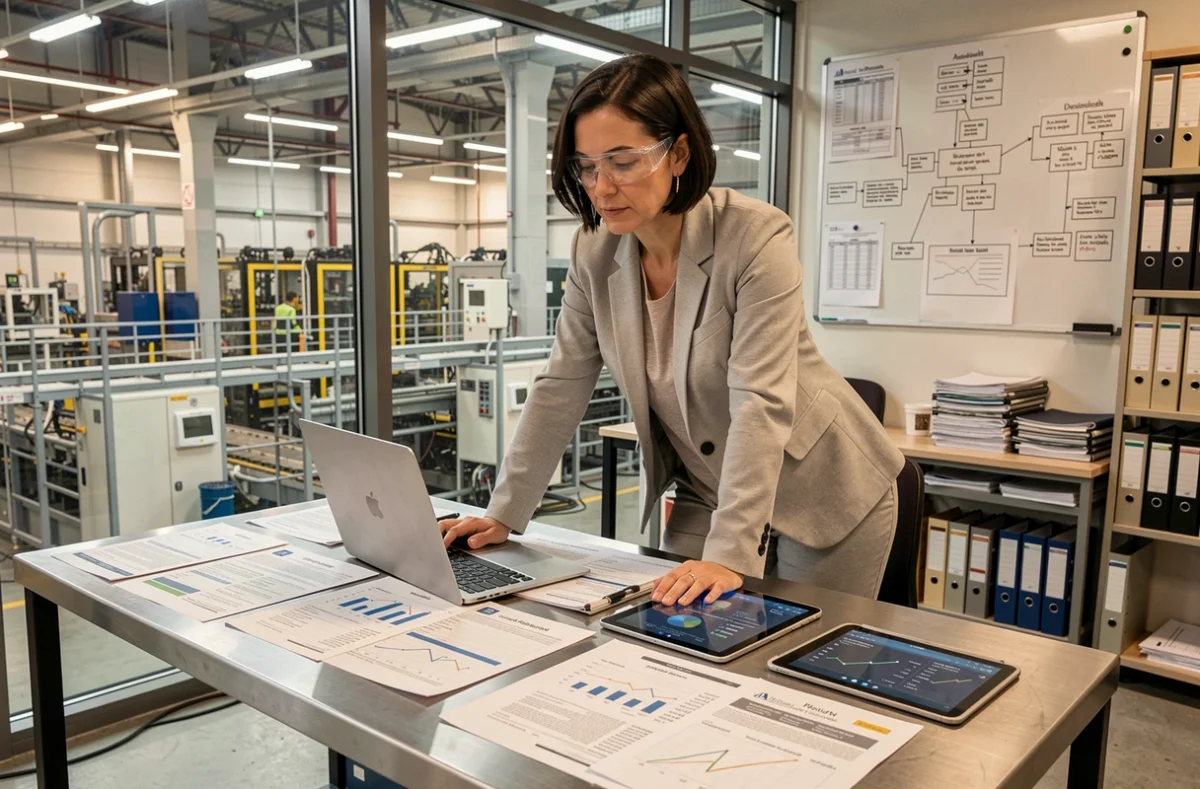
Sur une ligne de production, la donnée agit à trois niveaux de temporalité distincts, et confondre ces niveaux est une erreur fréquente dans la conception des projets.
En temps réel, les capteurs de process alimentent des systèmes de contrôle statistique (SPC) qui détectent les dérives avant qu’elles produisent des non-conformités. C’est le niveau le plus opérationnel, et souvent le mieux maîtrisé par les équipes terrain.
À horizon court (heure, poste, journée), l’analyse des données de performance permet de corréler des écarts de cadence avec des causes assignables : changement de lot matière, variation d’opérateur, microstop répétitif sur une station. C’est ici que la data produit le plus de valeur, parce qu’elle transforme un constat empirique en hypothèse vérifiable.
À horizon long, les données historiques alimentent des modèles prédictifs de maintenance et de qualité. Un modèle prédictif n’a de valeur que si les données d’entraînement reflètent la variabilité réelle de la ligne : un historique trop court ou trop homogène produit des modèles fragiles face aux conditions de production réelles.
Data Act européen : un levier souvent ignoré pour accéder aux données machines
Depuis le 12 septembre 2025, le Data Act européen donne aux utilisateurs de machines connectées le droit d’accéder aux données générées par leurs équipements et de les partager avec un tiers de leur choix – un prestataire de maintenance, un éditeur de plateforme analytique, ou un intégrateur. Pour une usine qui exploite des équipements dont les données étaient jusqu’alors conservées par le fabricant, ce cadre réglementaire change les règles du jeu.
Ce droit d’accès couvre les données brutes et prétraitées produites par la machine. Il ne couvre pas les analyses dérivées des algorithmes propriétaires du fabricant, qui restent protégées. Cette distinction est technique mais décisive : lors de la définition d’un projet d’optimisation, il faut distinguer ce que la machine transmet et ce que le fabricant en fait.
À partir du 12 septembre 2026, cette obligation d’accès devra être intégrée dès la conception des produits connectés mis sur le marché. Cela renforce l’intérêt de contractualiser les conditions d’accès aux données lors de tout achat d’équipement, avant même la signature.
- Données brutes et prétraitées : accessibles via le Data Act, transférables à un tiers choisi par l’exploitant.
- Analyses algorithmiques propriétaires : hors périmètre du droit d’accès, à négocier contractuellement avec le fournisseur d’équipement.
- Nouveaux équipements mis sur le marché après septembre 2026 : l’accès aux données devra être prévu dès la conception du produit, ce qui modifie les critères d’évaluation lors des appels d’offres.
De la donnée brute à la décision opérationnelle : structurer un projet d’optimisation
Un projet d’optimisation de ligne de production fondé sur la data échoue rarement sur la technologie. Il échoue sur la définition du périmètre et sur la chaîne de décision.
La première question à poser n’est pas « quelle plateforme choisir » mais « quelle décision voulons-nous améliorer ». Réduire le taux de rebut, augmenter le TRS, anticiper les pannes : chaque objectif appelle un type de données différent, un niveau de fraîcheur différent, et des acteurs différents dans la boucle de décision.
- Définir la décision cible avant toute cartographie des sources de données : cela évite de collecter tout ce qui est mesurable sans savoir pourquoi.
- Cartographier les données disponibles en distinguant ce qui est déjà collecté, ce qui est collecté mais non structuré, et ce qui nécessite un capteur ou une intégration supplémentaire.
- Connecter les couches (atelier, qualité, planification, maintenance) pour que chaque recommandation soit vérifiable dans son contexte opérationnel réel.
- Impliquer les équipes terrain dès la phase de conception : elles portent une connaissance du process que les données seules ne capturent pas, notamment les modes dégradés et les ajustements informels qui n’apparaissent dans aucun historique.
Intelligence artificielle sur la ligne : ce qui est opérationnel aujourd’hui
L’intelligence artificielle appliquée à la production industrielle n’est plus un horizon prospectif. Les cas d’usage matures – contrôle visuel automatisé, maintenance prédictive, optimisation des paramètres de process – fonctionnent en production dans des contextes variés : agroalimentaire, automobile, chimie, matériaux.
Ce qui différencie les déploiements réussis des pilotes abandonnés tient moins à la sophistication de l’algorithme qu’à la qualité des données d’entrée et à l’intégration dans le flux de travail réel des opérateurs. Un modèle d’IA qui produit une recommandation que personne ne peut appliquer dans les deux minutes suivantes ne crée pas de valeur.
La logique de production change quand l’IA passe d’un outil de reporting à un outil d’aide à la décision en temps opérationnel. Ce basculement suppose une infrastructure de données robuste, une gouvernance claire, et une organisation capable d’agir sur les signaux produits. La technologie est rarement le facteur limitant.